برشکاری ورق فولادی چیست؟
برشکاری ورق فولادی فرآیندی است که طی آن ورقهای فولادی به قطعاتی با ابعاد یا شکل مشخص تبدیل میشوند. این عملیات میتواند به روش مکانیکی، حرارتی یا با استفاده از فناوریهای مبتنی بر فشار آب انجام شود.
ورق فولادی پیش از رسیدن به مرحله برش، بخشی از زنجیره تولید فولاد را طی میکند. در تولید ورقهای فولادی، اسلب فولادی بهعنوان یکی از مواد اولیه اصلی، پس از انجام فرآیندهایی مانند نورد گرم به ورق تبدیل میشود. در ادامه، این ورقها بر اساس نیاز پروژه میتوانند برش داده شده و به ابعاد یا اشکال موردنظر تبدیل شوند.
هدف از برشکاری فقط کوچک کردن ابعاد ورق نیست؛ بلکه باید قطعه نهایی از نظر اندازه، کیفیت لبه، دقت ابعادی و میزان تاببرداشتگی با نیاز پروژه مطابقت داشته باشد. به همین دلیل انتخاب روش مناسب اهمیت زیادی دارد.
در برشکاری ورق آهن عواملی مانند ضخامت و گرید فولاد، شکل هندسی موردنظر و میزان دقت مورد نیاز تعیین میکنند که کدام فناوری نتیجه بهتری خواهد داشت.
انواع روشهای برشکاری ورق فولادی
روشهای مختلفی برای برش ورقهای فولادی وجود دارد که از نظر نحوه عملکرد، میزان دقت، سرعت و هزینه با یکدیگر متفاوت هستند. رایجترین روشها عبارتاند از:
- برش لیزری
- برش پلاسما
- برش هواگاز
- برش با گیوتین
- برش واترجت
- برش با قالب و سنبه
- وایرکات و روشهای ماشینکاری
در ادامه مهمترین روشهای مورد استفاده در صنعت را بررسی میکنیم.
۱. برش لیزری ورق فولادی
برش لیزری یکی از دقیقترین روشهای مدرن برای برش ورقهای فلزی است. در این روش، پرتو متمرکز لیزر روی سطح ورق حرکت کرده و با ایجاد انرژی حرارتی بالا، محل برش را ذوب یا تبخیر میکند. حرکت هد دستگاه نیز معمولاً توسط سیستمهای CNC کنترل میشود.
مزیت اصلی این روش، دقت بالا و امکان اجرای طرحهای پیچیده است. به همین دلیل برای تولید قطعاتی که ابعاد دقیق و لبه نسبتاً تمیز اهمیت دارد، گزینه مناسبی محسوب میشود.
از مهمترین مزایای برش لیزری میتوان به دقت بالا، قابلیت اجرای اشکال پیچیده، عرض برش کم و کاهش میزان ضایعات اشاره کرد. در مقابل، هزینه تجهیزات و محدودیت اقتصادی آن برای برخی ورقهای بسیار ضخیم میتواند بیشتر باشد.
۲. برش پلاسما
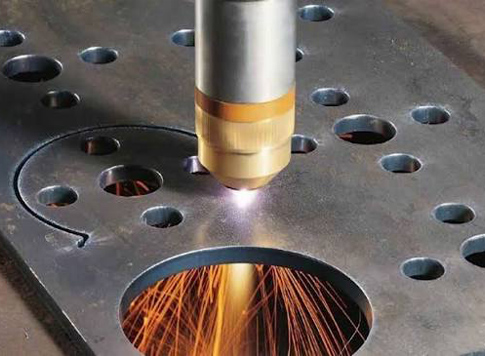
در برش پلاسما، یک قوس الکتریکی گاز را به حالت پلاسما تبدیل میکند و حرارت ایجادشده برای ذوب و جدا کردن فلز به کار میرود. این روش سرعت مناسبی دارد و برای برش انواع فولاد، از جمله فولاد کربنی، در بسیاری از کاربردهای صنعتی استفاده میشود.
پلاسما معمولاً برای پروژههایی که سرعت برش اهمیت زیادی دارد و دقت فوقالعاده ظریف موردنیاز نیست، انتخاب مناسبی است. این روش در صنایع سنگین، ساخت سازههای فلزی و تولید قطعات صنعتی کاربرد زیادی دارد.
در مقایسه با لیزر، منطقه تحت تأثیر حرارت در پلاسما بیشتر است و ممکن است کیفیت لبه برش پایینتر باشد؛ بااینحال برای برخی ضخامتها و کاربردهای صنعتی، گزینهای سریع و اقتصادی محسوب میشود.
۳. برش هواگاز یا شعلهای
برش هواگاز یکی از روشهای قدیمی و همچنان کاربردی برای برش فولاد است. در این فرآیند، شعله و اکسیژن برای ایجاد حرارت و برش فلز مورد استفاده قرار میگیرند.
مهمترین ویژگی هواگاز، امکان استفاده از آن برای ورقهای ضخیم فولادی است. تجهیزات این روش نیز در مقایسه با برخی فناوریهای پیشرفته سادهتر هستند.
البته هواگاز برای ایجاد برشهای بسیار دقیق و پیچیده بهترین گزینه نیست و در بسیاری از کاربردها کیفیت لبه آن نسبت به لیزر یا واترجت پایینتر است. بنابراین انتخاب آن باید بر اساس ضخامت ورق و نیاز پروژه انجام شود.
۴. برش ورق با گیوتین
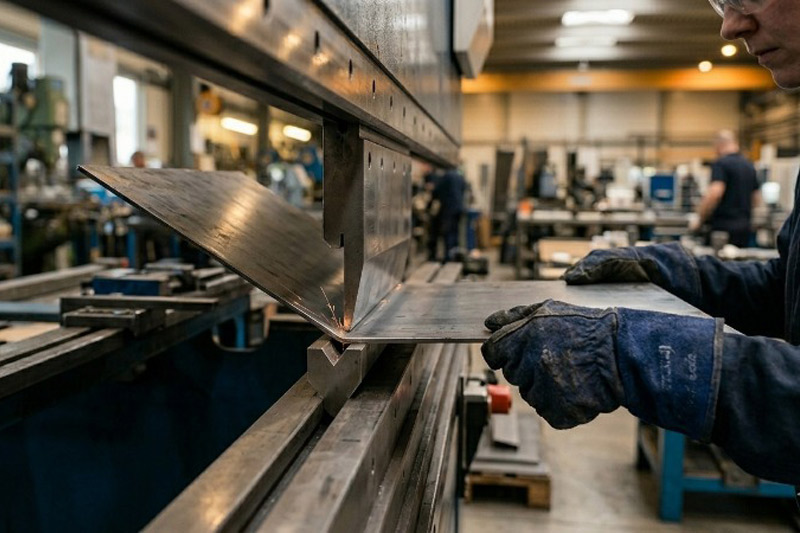
گیوتین یکی از سادهترین و اقتصادیترین روشها برای ایجاد برشهای مستقیم در ورق فولادی است. در این روش، ورق بین تیغهها قرار گرفته و با حرکت تیغه، عملیات برش انجام میشود.
مزیت مهم گیوتین سرعت بالا و مناسب بودن آن برای برشهای مستقیم و طولانی است. به همین دلیل برای تبدیل ورقهای بزرگ به قطعات با طول و عرض مشخص، کاربرد فراوانی دارد.
محدودیت اصلی این روش آن است که برای ایجاد طرحهای منحنی یا هندسههای پیچیده مناسب نیست. بنابراین اگر هدف صرفاً برش مستقیم و سریع باشد، گیوتین میتواند انتخاب بسیار مناسبی باشد.
فولادسازان؛ انتخابی برای ساختن بهتر
اسلب فولادی و ورق سیاه را با قیمت روز و تأمین مطمئن از فولادسازان تهیه کنید.
۵. برش واترجت
واترجت یکی از روشهای پیشرفته برشکاری است که از جریان آب با فشار بسیار بالا، گاهی همراه با مواد ساینده، برای برش فلز استفاده میکند.
یکی از مهمترین مزایای این روش، نبود حرارت قابل توجه در محل برش است. به همین دلیل احتمال تغییر خواص متالورژیکی ناشی از حرارت کاهش پیدا میکند. واترجت همچنین برای ایجاد برشهای دقیق و اجرای شکلهای پیچیده کاربرد دارد.
در مقابل، سرعت برش آن در بسیاری از کاربردها پایینتر از لیزر یا پلاسما است و هزینه تجهیزات و عملیات نیز میتواند بیشتر باشد.
۶. برش با قالب و سنبه
در این روش، ورق بین قالب و سنبه قرار گرفته و با اعمال نیروی مکانیکی، قطعه موردنظر از ورق جدا میشود. قالب و سنبه معمولاً برای تولید تعداد زیادی قطعه مشابه طراحی میشوند.
مهمترین مزیت این روش، سرعت بالا در تولید انبوه و امکان تکرارپذیری مناسب قطعات است. در مقابل، ساخت قالب اولیه هزینه و زمان بیشتری نیاز دارد و برای سفارشهای کمتیراژ یا قطعاتی که شکل آنها مرتب تغییر میکند، همیشه اقتصادی نیست.
۷. وایرکات و روشهای ماشینکاری
وایرکات یا برش با سیم یکی از روشهای دقیق ماشینکاری است که برای ساخت قطعات خاص و پیچیده مورد استفاده قرار میگیرد. این فناوری بیشتر در قالبسازی، ابزارسازی و تولید قطعاتی که به دقت ابعادی بالا نیاز دارند کاربرد دارد.
در برخی پروژهها نیز از ماشینکاری یا فرزکاری برای ایجاد شکل یا اصلاح قطعات فولادی استفاده میشود. انتخاب این روشها بیشتر به هندسه قطعه، دقت موردنیاز و نوع عملیات نهایی بستگی دارد.
مقایسه انواع روشهای برش ورق فولادی
هیچ روش واحدی را نمیتوان برای تمام پروژهها بهعنوان بهترین گزینه معرفی کرد. هر فناوری برای شرایط مشخصی مناسب است.
| روش برش | دقت | سرعت | مناسب برای | ویژگی اصلی |
|---|---|---|---|---|
| لیزر | بسیار بالا | بالا | ورقهای نازک تا متوسط و طرحهای پیچیده | برش دقیق و تمیز |
| پلاسما | متوسط تا بالا | بالا | ورقهای فولادی با ضخامت متوسط و بالا | سرعت مناسب |
| هواگاز | متوسط | متوسط | ورقهای ضخیم | هزینه و تجهیزات نسبتاً ساده |
| گیوتین | بالا در برش مستقیم | بسیار بالا | برشهای خطی | سریع و اقتصادی |
| واترجت | بسیار بالا | متوسط | قطعات حساس به حرارت | بدون برش حرارتی |
| قالب و سنبه | بالا | بسیار بالا | تولید انبوه | مناسب قطعات تکراری |
البته اعداد و محدوده عملکرد واقعی هر دستگاه به مدل تجهیزات، توان دستگاه، نوع فولاد، ضخامت ورق و تنظیمات عملیاتی بستگی دارد؛ بنابراین نباید صرفاً بر اساس نام روش، درباره عملکرد آن تصمیم گرفت.
بهترین روش برشکاری ورق فولادی
انتخاب بهترین روش به شرایط پروژه بستگی دارد. اگر دقت و اجرای طرحهای پیچیده اولویت اصلی باشد، برش لیزری معمولاً گزینه مناسبی است. برای برشهای سریع و صنعتی در ضخامتهای مختلف، پلاسما میتواند انتخاب مناسبی باشد.
در مقابل، برای ورقهای ضخیم، هواگاز در بسیاری از کاربردهای صنعتی همچنان مورد استفاده قرار میگیرد. اگر برش مستقیم و سریع در ابعاد مشخص موردنظر باشد، گیوتین گزینهای اقتصادی است. واترجت نیز زمانی ارزش بیشتری پیدا میکند که کاهش اثر حرارت و حفظ کیفیت متریال اهمیت داشته باشد. بنابراین هنگام انتخاب دستگاه برش ورق باید مجموعهای از عوامل فنی و اقتصادی را همزمان در نظر گرفت.
چه عواملی در انتخاب روش برش ورق مؤثرند؟
برای انتخاب مناسبترین روش، بهتر است قبل از شروع عملیات این موارد مشخص شوند:
- ضخامت ورق
ضخامت یکی از مهمترین عوامل تعیینکننده روش برش است. همه دستگاهها برای یک محدوده ضخامت مشخص طراحی نشدهاند و افزایش ضخامت میتواند روی سرعت، کیفیت و هزینه برش اثر بگذارد.
- دقت مورد نیاز
اگر قطعه باید ابعاد بسیار دقیق یا هندسه پیچیده داشته باشد، روشهایی مانند لیزر و واترجت معمولاً مزیت بیشتری دارند.
- شکل قطعه
برای خطوط مستقیم، گیوتین انتخاب مناسبی است؛ اما برای اشکال منحنی و پیچیده باید سراغ فناوریهایی مانند لیزر، پلاسما یا واترجت رفت.
- تیراژ تولید
در سفارشهای پرتعداد، روشهایی مانند قالب و سنبه میتوانند به دلیل سرعت و تکرارپذیری بالا اقتصادیتر باشند.
- هزینه و میزان پرت
هزینه دستگاه، نیروی انسانی، مصرف انرژی و میزان ضایعات همگی روی قیمت نهایی اثر میگذارند. بنابراین ارزانترین روش از نظر هزینه اولیه لزوماً کمهزینهترین گزینه برای کل پروژه نیست.
همچنین بخوانید
برش ورق سیاه در ابعاد مختلف
ورق سیاه یکی از پرکاربردترین محصولات فولادی در صنایع ساختمانی، ساخت تجهیزات، ماشینآلات و سازههای فلزی است. این ورقها در عرضها و طولهای مختلف تولید یا برش داده میشوند تا متناسب با نیاز پروژه مورد استفاده قرار گیرند.
ابعاد ورق سیاه شامل عرضهای ۶۰.۱۰۰، ۱۲۵.۱۵۰ و ۲۰۰ سانتیمتر و طولهای متداول ۲.۶ و ۱۲ متر است. برای مثال، ورق سیاه عرض ۶۰ سانتی متر برای پروژههایی که به ورق با عرض کمتر نیاز دارند، کاربرد مناسبی دارد. ابعاد قابل عرضه به ضخامت، روش تولید و نوع محصول نیز بستگی دارد و برش ورق در اندازههای سفارشی نیز در شرکت فولادسازان امکانپذیر است.
انتخاب ابعاد مناسب ورق به نوع کاربرد، اندازه قطعات، نقشه ساخت و میزان پرت مجاز بستگی دارد. استفاده از ابعاد متناسب با پروژه، میزان دورریز ورق را کاهش داده و هزینههای برش و آمادهسازی را کنترل میکند.
نحوه برش ورق فلزی چگونه است؟
بهطور کلی، نحوه برش ورق فلزی به روش انتخابشده بستگی دارد. ابتدا نوع و ضخامت ورق، ابعاد قطعه و شکل هندسی آن مشخص میشود. سپس بر اساس این اطلاعات، روش مناسب انتخاب و تنظیمات دستگاه انجام میشود.
در دستگاههای CNC، نقشه قطعه به سیستم کنترل منتقل شده و مسیر برش بر اساس ابعاد تعیینشده اجرا میشود. در روشهای مکانیکی مانند گیوتین نیز اندازهگذاری دقیق و تنظیم موقعیت ورق اهمیت زیادی دارد. در تمام روشها، رعایت اصول ایمنی، استفاده از تجهیزات مناسب و کنترل کیفیت لبههای برش ضروری است.
خدمات برشکاری ورق فولادی شرکت فولادسازان
اگر برای پروژه خود به ورق فولادی با ابعاد مشخص نیاز دارید، انتخاب تأمینکنندهای که علاوه بر ارائه محصول، نیازهای پروژه را نیز در نظر بگیرد اهمیت زیادی دارد.
خدمات برش کاری ورق توسط شرکت فولادسازان میتواند برای مشتریانی که به آمادهسازی ورق در ابعاد موردنیاز پروژه احتیاج دارند، راهکاری کاربردی باشد. هنگام سفارش خدمات برش، بهتر است اطلاعاتی مانند نوع ورق، ضخامت، ابعاد موردنیاز، تعداد قطعات و شکل برش از ابتدا مشخص شود. این موضوع باعث میشود روش مناسب برش انتخاب شده و میزان دورریز متریال نیز تا حد امکان کنترل شود.
جمعبندی
انواع روشهای برشکاری ورق فولادی از روشهای مکانیکی ساده مانند گیوتین تا فناوریهای پیشرفتهای مانند لیزر و واترجت را شامل میشوند. هر یک از این روشها برای شرایط خاصی مناسب هستند و انتخاب درست آنها میتواند روی کیفیت محصول نهایی، سرعت اجرای پروژه، هزینه و میزان پرت ورق تأثیر مستقیم داشته باشد.
در پروژههای مختلف، انواع برش آهن بر اساس ضخامت، شکل، تیراژ و دقت موردنیاز انتخاب میشوند. بنابراین به جای انتخاب یک روش صرفاً بر اساس محبوبیت یا هزینه اولیه، بهتر است مشخصات ورق و نیاز نهایی پروژه در کنار یکدیگر بررسی شوند.
فولادسازان با ارائه محصولات فولادی و امکان ارائه خدمات مرتبط با آمادهسازی ورق، میتواند گزینهای برای تأمین نیاز پروژههای مختلف در حوزه فولاد باشد.
پرسش های متداول
کدام روش برای برش دقیق ورق فولادی مناسبتر است؟
برای قطعاتی که به دقت بالا و اجرای اشکال پیچیده نیاز دارند، برش لیزری و در برخی کاربردهای خاص واترجت گزینههای مناسبی هستند.
برای ورق فولادی ضخیم از چه روشی استفاده میشود؟
انتخاب روش به ضخامت دقیق، نوع فولاد و کیفیت موردنیاز بستگی دارد، اما هواگاز و پلاسما در بسیاری از کاربردهای ورق ضخیم مورد استفاده قرار میگیرند.
آیا گیوتین برای برش ورق سیاه مناسب است؟
بله، در صورتی که شکل موردنظر خطی و مستقیم باشد و ضخامت ورق با ظرفیت دستگاه مطابقت داشته باشد، گیوتین میتواند گزینهای سریع و اقتصادی باشد.
آیا برش لیزری باعث تغییر خواص ورق میشود؟
لیزر یک فرآیند حرارتی است و در محل برش منطقه تحت تأثیر حرارت ایجاد میشود. میزان این اثر به توان دستگاه، سرعت برش، ضخامت و نوع متریال و تنظیمات فرآیند بستگی دارد.
مهمترین معیار انتخاب روش برشکاری چیست؟
ضخامت و جنس ورق، دقت موردنیاز، شکل قطعه، تیراژ، سرعت تولید، هزینه و میزان پرت از مهمترین عوامل انتخاب روش مناسب هستند.